Al giorno d’oggi poche industrie convivono con un margine di errore così sottile come quella farmaceutica. Ciò che esce da uno stabilimento finisce, prima o poi, nel corpo di un paziente: è una responsabilità che da sola spiega perché il comparto sia il più regolamentato dell’intero mondo manifatturiero.
In questo quadro la movimentazione dei materiali è a tutti gli effetti parte della catena di qualità del prodotto, e basta poco per accorgersene; un lotto disperso, una deviazione di temperatura mai registrata, un accesso non autorizzato a un’area di stoccaggio…ognuno di questi episodi ha un nome preciso: non conformità.
E dietro la non conformità ci sono conseguenze molto concrete, dal ritiro del lotto alla “warning letter”, fino al rischio diretto per chi quel farmaco lo assumerà.
Per questa ragione la pressione normativa su questi processi continua a salire e gli stabilimenti che non si dotano di sistemi adeguati di tracciabilità e controllo non rischiano soltanto l’inefficienza, ma si espongono su tre fronti contemporaneamente: quello regolatorio, quello produttivo e quello reputazionale.
Il panorama normativo: riferimenti europei e statunitensi
Il quadro normativo che governa la logistica degli impianti farmaceutici è articolato e in costante evoluzione, sia a livello europeo che statunitense e, conoscerlo, è il primo passo per progettare sistemi intralogistici realmente conformi.
Normativa europea e internazionale
Le cGMP (current Good Manufacturing Practice) impongono la documentazione, la tracciabilità e la validazione di ogni processo che impatta direttamente o indirettamente la qualità del prodotto, inclusa la movimentazione interna. L’EU GMP Annex 11 e l’Annex 15 disciplinano rispettivamente la validazione dei sistemi computerizzati e la qualification degli impianti. Le GDP (Good Distribution Practice) estendono i requisiti di controllo alla catena del freddo per i prodotti termolabili, mentre la FMD (Falsified Medicines Directive) impone la serializzazione e la verifica a livello di singola confezione lungo la supply chain per il mercato europeo.
Requisiti specifici del mercato statunitense (FDA)
Il mercato americano aggiunge un ulteriore livello di rigorosità. La FDA 21 CFR Part 211 stabilisce obblighi espliciti su ricevimento, stoccaggio, movimentazione e distribuzione interna dei materiali: ogni operazione deve essere documentata, i lotti devono essere segregati e le condizioni ambientali controllate e registrate. La FDA 21 CFR Part 11 estende questi requisiti ai sistemi digitali, imponendo audit trail automatici, integrità dei dati, controllo degli accessi e firma elettronica verificabile, con applicazione diretta a qualsiasi WMS, SCADA o sistema di controllo degli AGV.
Il DSCSA (Drug Supply Chain Security Act), pienamente operativo dal 2023, introduce la tracciabilità seriale obbligatoria a livello di unità di vendita lungo tutta la supply chain. Le linee guida USP <1079> definiscono gli standard per il controllo ambientale durante stoccaggio e movimentazione. Infine, la FDA Data Integrity Guidance del 2018 richiama e rafforza i principi ALCOA+ già adottati a livello internazionale per la qualità dei dati generati da sistemi digitali in ambito GMP: un WMS o uno SCADA non conformi espongono l’azienda a “import alert” o “warning letter”.
Vale la pena ricordare che i framework europeo (EMA) e americano (FDA) hanno rafforzato il riconoscimento reciproco delle ispezioni GMP, pur mantenendo differenze regolatorie. Per un produttore che opera (o intende accedere) al mercato statunitense, la conformità FDA non è un’opzione, bensì è un prerequisito per l’export.
Le sfide operative della logistica intralogistica in farmaceutica
Comprendere il quadro normativo non è sufficiente se non si affronta il livello operativo: senza automazione, garantire conformità e sicurezza dentro lo stabilimento diventa un lavoro continuo, costoso e fragile. Ecco le criticità che ritroviamo più spesso quando entriamo in un impianto farmaceutico.
Gestione delle aree a temperatura controllata
La movimentazione di prodotti termosensibili, come vaccini, biologici, API (principi attivi farmaceutici), richiede operazioni in ambienti refrigerati, spesso a temperature da 2-8°C fino a -20°C o inferiori, a seconda del prodotto. Senza automazione, questo implica l’impiego continuativo di personale in condizioni estreme: i lavoratori sono soggetti a turnazioni forzate di 30-60 minuti con pause obbligatorie per il recupero termico, con costi operativi elevati e rischi per la salute che l’azienda deve gestire e documentare.
A ciò si aggiunge il rischio per i mezzi: i carrelli elevatori tradizionali non sono progettati per operare continuativamente a temperature estreme, con conseguente degrado accelerato dei componenti meccanici e delle batterie. Ma il rischio più critico è quello legato alla contaminazione termica del prodotto: ogni transito del personale tra un’area refrigerata e una a temperatura ambiente implica aperture di porte che generano sbalzi termici. Questi eventi sono difficili da documentare in tempo reale e rappresentano una delle principali fonti di deviazione della “cold chain”.
Tracciabilità e rischio errore umano
Nei processi manuali, la tracciabilità dei lotti si affida a operazioni di scansione, compilazione cartacea o inserimento dati, tutte soggette a errore umano. In un contesto GMP, un dato mancante o errato equivale a un’attività non eseguita. Le audit trail incomplete, o non difendibili in sede di ispezione, espongono l’azienda a confronti con le autorità.
Gestione dei lotti, segregazione e validazione dei sistemi
L’industria farmaceutica impone una gestione rigorosa per scadenza con logica FEFO (First Expired, First Out). In assenza di un sistema centralizzato, il rischio di prelievo errato è elevato e le conseguenze ricadono direttamente sulla qualità e sulla conformità del lotto. Parallelamente, qualsiasi sistema software impiegato in farmaceutica, come WMS, SCADA, supervisori di flotte AGV, deve essere validato secondo le linee guida GAMP 5 per la Computer System Validation, un processo che richiede documentazione strutturata e un approccio metodologico dedicato.
Le soluzioni Smartlogistix per il settore farmaceutico
Smartlogistix risponde a queste sfide con un ecosistema integrato di soluzioni hardware e software, dalla progettazione alla validazione.
Smartlogistix WMS: il cuore della tracciabilità
Il sistema smartogistix è interdipendente con il WMS che coordina l’intero flusso dei materiali all’interno dell’impianto, dalla ricezione delle materie prime alla spedizione del prodotto finito. In ambito farmaceutico, questo si traduce in gestione rigorosa dei lotti con logica FEFO automatizzata, audit trail completo di ogni movimento in conformità con FDA 21 CFR Part 11, e integrazione con i sistemi ERP aziendali e con tutti i sistemi OT presenti in linea.
Il sistema supporta il percorso di Computer System Validation (CSV) con la produzione della documentazione necessaria (IQ, OQ, PQ) e garantisce tracciabilità end-to-end dal lotto di materia prima al prodotto finito confezionato. L’architettura “open platform”, modulare e agnostica adottata da Smartlogistix, basata su standard aperti e protocolli di comunicazione universali, facilita l’integrazione con sistemi di terze parti.
SCADA per HVAC farmaceutico: tracciabilità della cold chain per singolo prodotto
Per la gestione delle condizioni ambientali, Smartlogistix tra i suoi moduli propone un sistema SCADA specializzato per impianti HVAC in contesti farmaceutici e alimentari. A differenza dei sistemi di monitoraggio ambientale standard, questo SCADA è in grado di garantire l’associazione dei dati ambientali alle unità/logiche di stoccaggio (lotti, ubicazioni), con possibilità di ricostruzione della storia termica
Il sistema offre monitoraggio continuo e in tempo reale, allarmi automatici in caso di deviazioni termiche, registro storico completo e conformità alle linee guida GDP e ai requisiti di qualifica degli impianti (DQ, IQ, OQ, PQ). Ogni dato di temperatura è registrato in modo automatico e verificabile, eliminando la dipendenza da rilevazioni manuali e azzerando il rischio di lacune documentali.
AGV e AMR per ambienti refrigerati: eliminare il fattore umano dalla cold chain
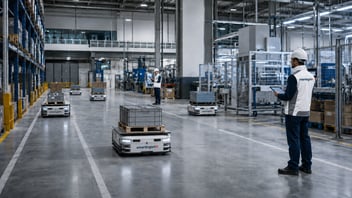
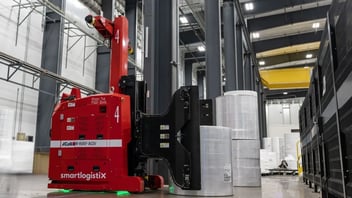
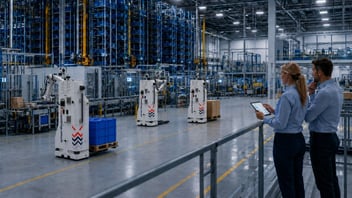
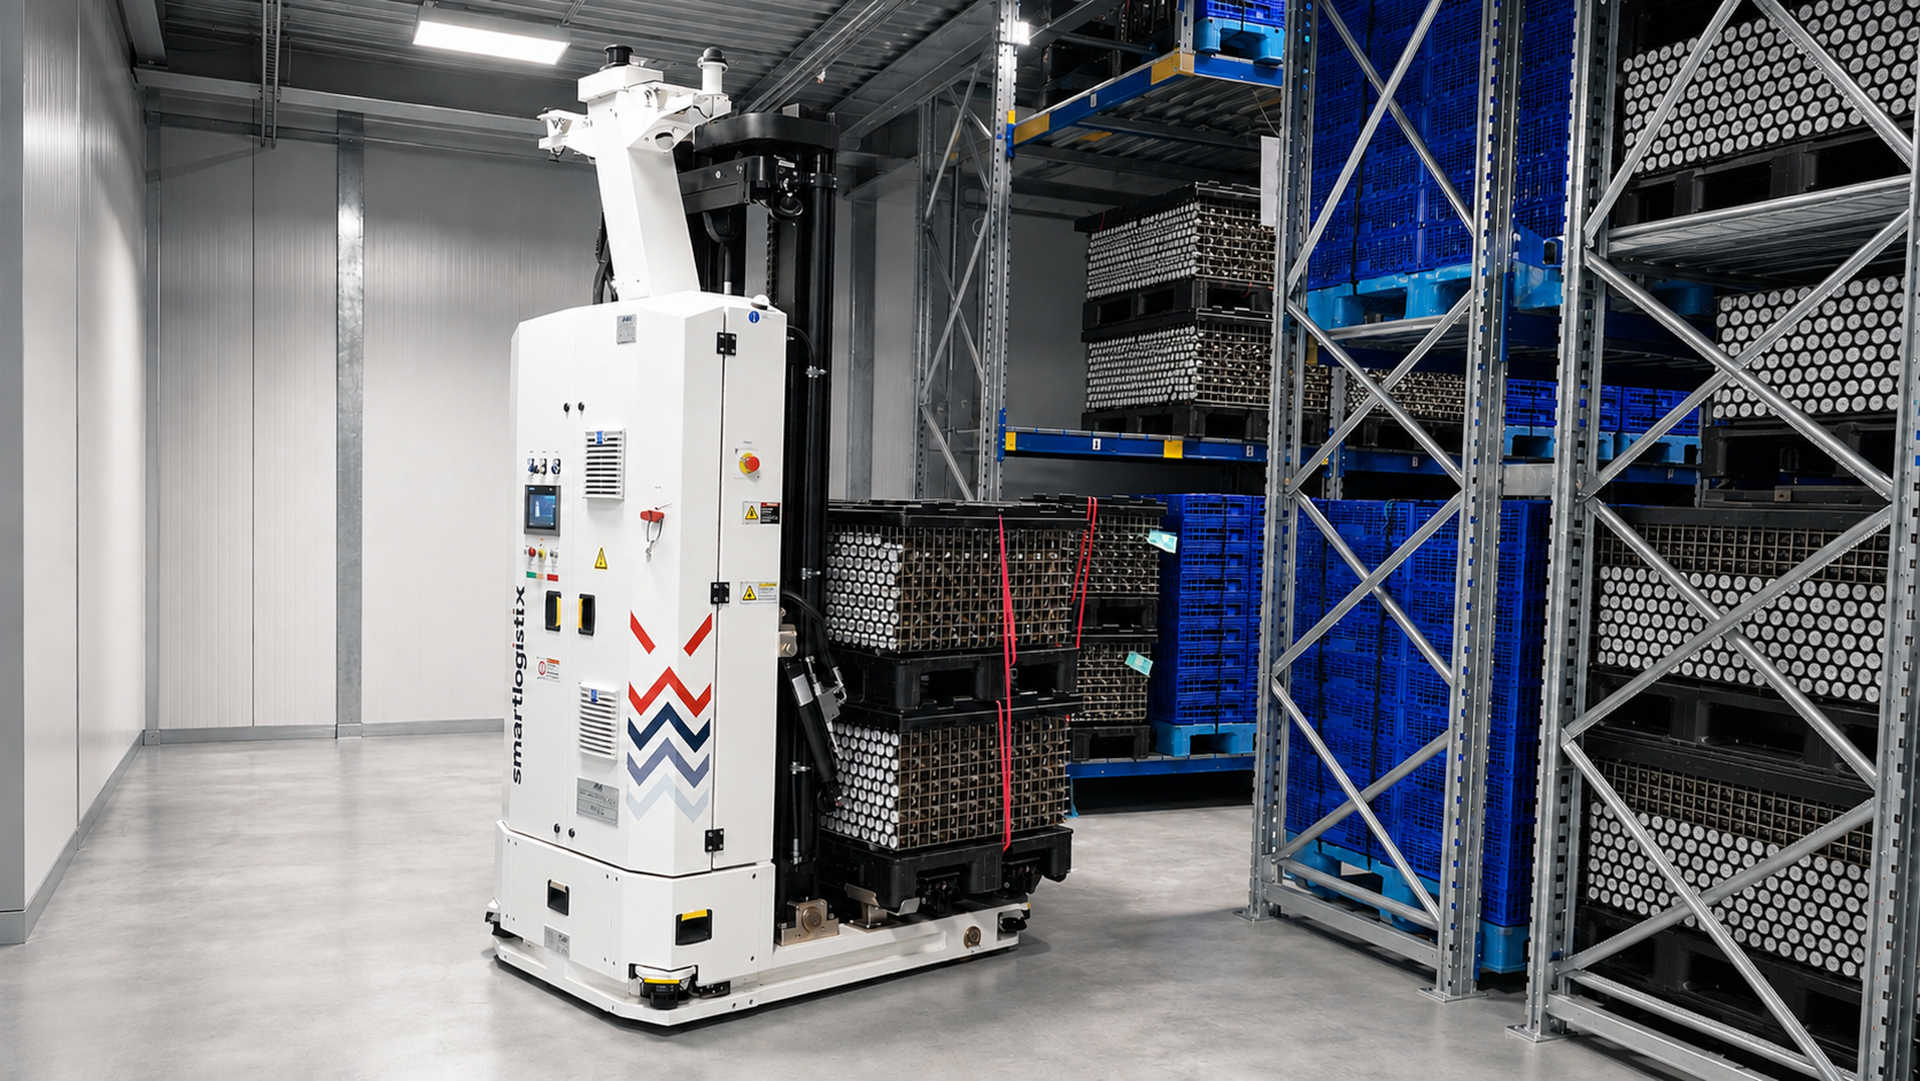
La risposta più efficace alle criticità delle aree a temperatura controllata è eliminare la necessità del personale da quegli ambienti. Smartlogistix fornisce flotte di AGV (Automated Guided Vehicles) e AMR (Autonomous Mobile Robots) selezionati e configurati specificamente per operare in condizioni criogeniche, con operatività certificata 24/7 fino a -25°C, senza interruzioni, senza turnazioni e senza rischi per la salute dei lavoratori.
Ogni spostamento effettuato dagli AGV viene registrato automaticamente nel WMS, garantendo una tracciabilità continua e senza intervento umano. L’eliminazione del transito del personale tra zone refrigerate e temperate riduce drasticamente il rischio di apertura incontrollata delle porte e, con esso, il rischio di contaminazione termica dei prodotti.
Le soluzioni sono conformi allo standard VDA 5050 per l’interoperabilità con altri sistemi automatici presenti nell’impianto.
La gamma Smartlogistix include soluzioni come TITAN per la movimentazione di carichi pesanti, JUPITER per applicazioni versatili in spazi compatti e PLUTO per la logistica di linea, tutte adattabili alle specifiche esigenze di stoccaggio e movimentazione degli impianti farmaceutici.
Magazzini automatici a temperatura controllata
Per impianti ad alta densità di stoccaggio, Smartlogistix propone soluzioni di magazzino automatico, come sistemi miniload, trasloelevatori e shuttle, integrabili con il WMS e certificabili secondo le normative GMP. Questi sistemi ottimizzano lo spazio disponibile, garantiscono la segregazione fisica dei lotti e azzerano gli errori di prelievo, eliminando una delle principali cause di non conformità nei magazzini farmaceutici.
Un approccio validabile: dalla progettazione alla compliance
Fornire tecnologia non è sufficiente in un contesto regolamentato come quello farmaceutico. Smartlogistix accompagna i propri clienti lungo l’intero percorso di validazione richiesto dalle normative GMP, a partire dalla definizione dei requisiti utente fino alle attività di qualifica dell’impianto.
L’adozione di piattaforme aperte e non proprietarie, uno dei pilastri dell’approccio Smartlogistix, facilita sia le attività di audit da parte di autorità regolatorie, sia l’integrazione con i sistemi preesistenti.
Per gli impianti già in esercizio, Smartlogistix offre inoltre attività di retrofitting e aggiornamento di sistemi esistenti, permettendo di portarli a standard GMP senza necessità di una sostituzione completa dell’infrastruttura.
Questo approccio è consolidato da una base di clienti che include alcuni dei principali player globali del settore farmaceutico: una presenza che testimonia la capacità di Smartlogistix di operare in ambienti enterprise con requisiti regolatori di primo livello.
Conclusione: la compliance come vantaggio competitivo
La conformità normativa, quando gestita con le giuste tecnologie, smette di essere un costo e diventa un vantaggio operativo. Un impianto farmaceutico dotato di tracciabilità completa, cold chain automatizzata e audit trail digitali è un impianto più veloce, più robusto nella qualità del prodotto e più competitivo sui mercati internazionali.
Smartlogistix mette a disposizione l’esperienza tecnica, il portafoglio di soluzioni e il metodo per costruire o adeguare sistemi intralogistici che rispondano a questi standard.
Contattaci per un’analisi delle specifiche esigenze del tuo impianto e per identificare il percorso più efficace verso l’automazione e la compliance.